USD48,98EUR55,73ALTIN6.538,45Istanbul20° Bulutlu1:59ÖĞLE'YEKALAN SÜRE

Tork anahtarı kontrol süreci, atölyedeki her tork anahtarının ölçüm doğruluğunu belirli aralıklarla tork test cihazıyla sınayan ve sonucu ekipman kartına yazan bir bakım düzenidir. Düzen, montajda uygulanan sıkma değerinin skalada…
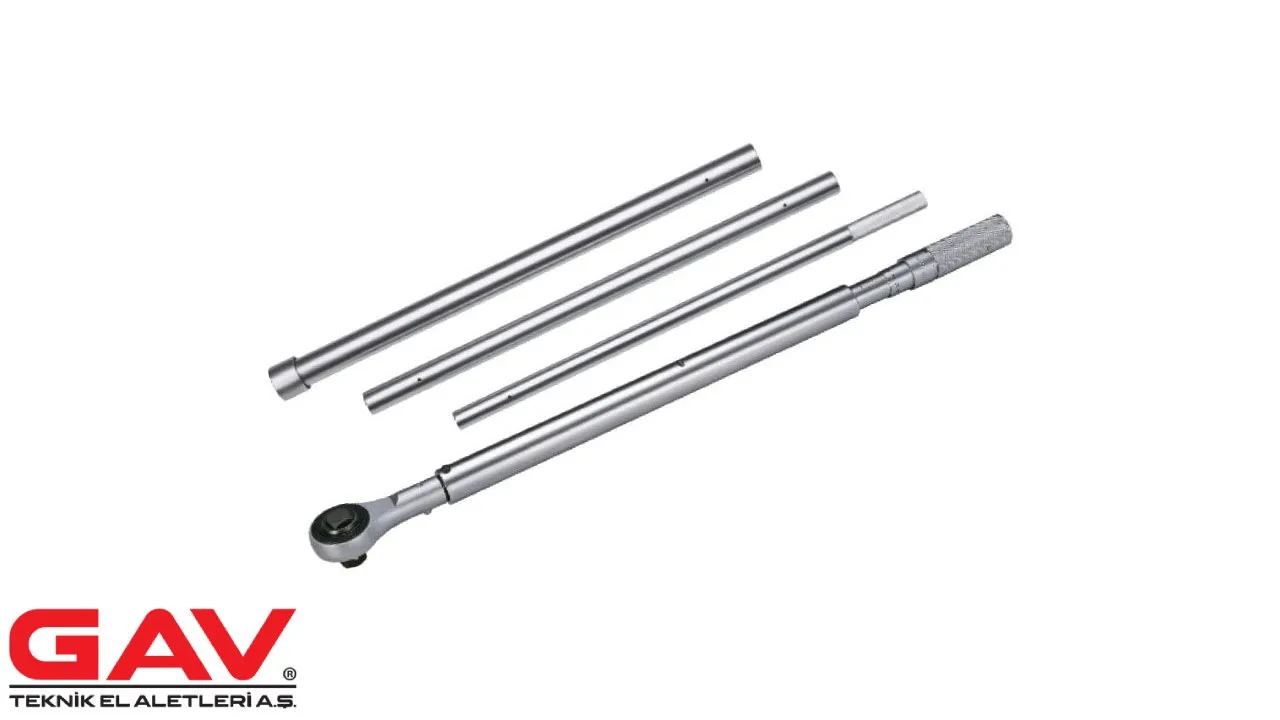
Tork anahtarı kontrol süreci, atölyedeki her tork anahtarının ölçüm doğruluğunu belirli aralıklarla tork test cihazıyla sınayan ve sonucu ekipman kartına yazan bir bakım düzenidir. Düzen, montajda uygulanan sıkma değerinin skalada seçilen tork değeriyle Nm bazında örtüşmesini sağlar. Sanayi sitelerindeki küçük ve orta ölçekli atölyeler için bu düzen, teslim edilen cıvata ve somun bağlantılarının izlenebilirliğini kurar. Kontrol edilmeyen bir tork anahtarı, sapmış tork değerini vardiya boyunca fark edilmeden üretir.
Süreç, sapması büyüyen bir tork anahtarının fark edilmeden sahada kalmasını engellemek için kurulur. Sanayi sitesindeki atölyelerde aynı tork anahtarı birden fazla usta tarafından ve farklı cıvata ölçülerinde kullanılır. Son kalibrasyon tarihi hafızaya bırakıldığında takip birkaç vardiya içinde kopar. Ekipman kartı, sorumluluğu kişiden çıkarıp yazılı bakım kaydına taşır.
Envanter, atölyedeki tüm tork anahtarlarının tek bir listede toplanmasıyla çıkarılır. Liste model, Nm kapasite aralığı, kare uç ölçüsü ve bulunduğu bölüm sütunlarını taşır. Her tork anahtarına tekrar etmeyen bir envanter numarası verilir ve bu numara gövdeye etiketlenir.
Envanter tamamlandığında hangi Nm aralığının ve hangi kare uç ölçüsünün eksik kaldığı görünür hale gelir. Atölye bu boşluğu kapatmak için yeni bir tork anahtarı modelini sıkma ihtiyacına göre seçer. PTU serisi ve PTY serisi mekanik gruplar envanterde ayrı satırlarda izlenir.
Ekipman kartı, tek bir tork anahtarına ait bütün kalibrasyon ve bakım geçmişini tek sayfada tutar. Kart olmadan ölçüm sonuçları farklı defterlere dağılır ve sapma karşılaştırması yapılamaz. Kartın üst bölümü sabit bilgileri, alt bölümü tarih sıralı ölçüm satırlarını taşır. Envanter numarası kartın en üstünde yer alır ve kart tek sayfayı geçmez.
Kontrol aralığı, tork anahtarının haftalık kullanım süresine ve sıktığı bağlantının kritikliğine göre belirlenir. Her tork anahtarına aynı takvimi uygulamak yerine yoğunluk temelli bir tablo kurmak, seyrek kullanılan modellerdeki gereksiz bakım yükünü kaldırır. Tablodaki aralıklar ekipman kartına işlenir ve kalibrasyon takviminden hatırlatılır.
| Kullanım Yoğunluğu | Önerilen Kontrol Aralığı | Kayıt Yöntemi |
| Günlük vardiya kullanımı | 3 ay | Ekipman kartına ölçüm satırı |
| Haftada birkaç vardiya kullanımı | 6 ay | Ekipman kartı ve paylaşımlı tablo |
| Ayda birkaç kez sıkma işi | 12 ay | Ekipman kartına yıllık kalibrasyon kaydı |
| Kritik cıvata bağlantısı montajı | 1 ay | Ölçüm formu ve kart eki |
| Darbe veya düşme sonrası | Kullanım öncesi | Olay satırı ve kart notu |
Ölçüm, tork anahtarının uyguladığı gerçek tork değerini Nm olarak okuyan tork test cihazı ile yapılır. Anahtarın kare ucu cihaza bağlanır, skalada seçilen değere kadar yavaşça çekilir ve cihazdaki sonuç okunur. Aynı nokta için üç ölçüm alınır, ortalaması hesaplanır ve ekipman kartına geçirilir.
Sonuç, okunan ortalama Nm ile skalada seçilen tork değeri arasındaki yüzde sapma üzerinden yorumlanır. Sapma üreticinin bildirdiği tolerans bandının içinde kalıyorsa tork anahtarı kullanıma devam eder. Bandın dışına çıkan anahtar, kalibrasyon ayarı yapılana kadar iş listesinden çıkarılır.
Tek bir ölçümün sonucu kadar sapmanın zaman içindeki yönü de anlamlıdır. Sapma her kalibrasyonda aynı yönde büyüyorsa mekanizma yorulma eğilimine girmiştir. PTU serisi ve PTY serisi tork anahtarlarında bu eğilim, ekipman kartındaki ölçüm satırları arka arkaya okunduğunda fark edilir.
Sapması bant dışına çıkan tork anahtarı önce sahadan çekilir, sonra nedeni araştırılır. Anahtarın en son hangi cıvata ve somun işlerinde kullanıldığı ekipman kartından geriye doğru okunur. Kritik bağlantı içeren montaj varsa müşteriye bildirim yapılır ve sıkma doğru tork değeriyle tekrarlanır.
Kontrol düzeni, tek bir kişinin sorumluluğuna bağlandığında sürdürülebilir olur. Küçük atölyelerde bu görev atölye şefine, orta ölçekli atölyelerde bakım sorumlusuna verilir. Sorumlu kişi kalibrasyon takvimini izler, ölçümü tork test cihazında yapar ve ekipman kartını günceller. Kartlar ortak bir dolapta ya da paylaşımlı bir tabloda tutulur.
Kayıt düzeni yılda bir kez baştan sona gözden geçirilir. Kullanım dışı kalan tork anahtarları listeden düşülür, yeni alınan modeller envantere eklenir ve ekipman kartı açılır. Böylece envanter, atölyedeki gerçek tork anahtarı mevcuduyla aynı kalır.
Kontrol sürecinde kullanılan modeller şu adreste listelenir: https://www.gavteknik.com/tork-anahtarlari-c-11
Uygulanan tork değerinin Nm olarak okunması gerektiği için tork test cihazı kullanılır. Anahtarın sesli uyarısı yalnızca mekanizmanın çalıştığını gösterir, gerçek sıkma değerini vermez. Cihazsız yapılan gözle kontrol, ekipman kartına yazılabilecek bir ölçüm üretmez. Kendi tork test cihazı bulunmayan atölyeler kalibrasyonu dışarıda yaptırır ve dönen sapma sonucunu kart üzerindeki ölçüm satırına kendi işler.
Ekipman kartı dijital tabloda tutulabilir ve sapma geçmişinde arama yapmak bu yöntemde çok daha hızlıdır. Önemli olan kartın biçimi değil, her tork anahtarı için ayrı satır ve tarih sıralı ölçüm geçmişi bulunmasıdır. Dijital tabloda kalibrasyon tarihi yaklaşan anahtarlar otomatik renklendirilir. Kağıt kart kullanan atölyeler dosyayı tork anahtarlarının bulunduğu bölüme yakın bir dolapta saklar.
Yeni tork anahtarı vardiyaya verilmeden önce tork test cihazında bir kez ölçülür ve bu ölçüm ekipman kartının ilk satırı olur. Başlangıç tork değeri, sonraki kalibrasyonlarda sapmanın hangi noktadan başladığını gösteren referanstır. Referans satırı olmayan kartta sapmanın gerçek büyüklüğü hesaplanamaz. PTU serisi ve PTY serisi anahtarlarda bu ilk kayıt envanter numarasıyla eşleştirilir.
Aralık, tork anahtarının günlük vardiya boyunca çalıştığı ve kritik cıvata bağlantılarında görev aldığı durumlarda kısaltılır. Ölçüm geçmişinde sapması kalibrasyondan kalibrasyona büyüyen anahtarlarda da aralık bir kademe aşağı çekilir. Darbe, düşme veya Nm kapasitesi üstü zorlama sonrasında anahtar takvim beklemeden tork test cihazına bağlanır. Aralık değişikliği gerekçesiyle birlikte ekipman kartına yazılır.


Yorum Yap